歡迎光臨中山市鴻盛新材料有限公司官方網(wǎng)站!專注免噴涂塑料、免噴涂注塑、免噴涂工藝!
在上一篇技術分享文章里我們已經(jīng)為大家大致介紹了免噴涂的流痕和熔接痕到底是怎么來的,這篇文章就為大家介紹一下改善熔接痕和流痕的兩種主要方案。
第一種方案指:采用特殊工藝將球形鋁顆粒加工成規(guī)整的鉆石銀多面反光體,顛覆傳統(tǒng)片狀顏料的形態(tài),從而降低了客戶在使用過程中對顏料片定向的要求,實現(xiàn)制件無流痕。
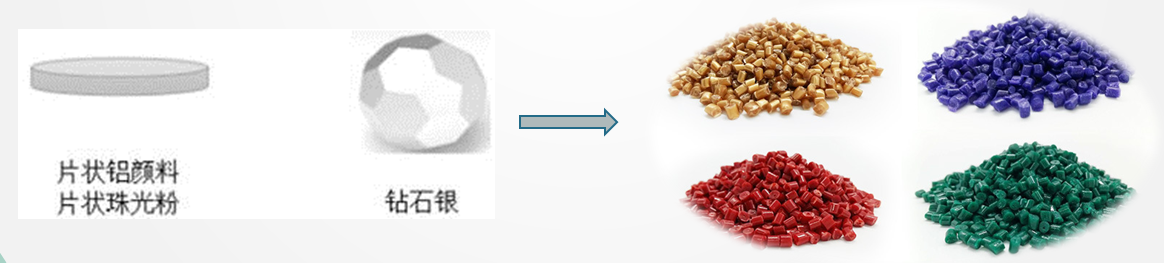
另一種是從現(xiàn)有的CMP/F方案(材料、模具、工藝和結(jié)構)整體入手來做工藝以及模具調(diào)整。
材料上:(對于新型的免噴涂高光無流痕注塑成型技術,在材料方面也有特殊要求:粉體及原材料的改善。)
① 材料的流動性應較高,以便更好的附著模具表面、降低剪切及改善熔接線;
② 材料的熱穩(wěn)定性要好,不易產(chǎn)生揮發(fā)物。特別是對阻燃級材料,提高耐熱性及減少揮發(fā)物可防止腐蝕模具及減少產(chǎn)品表面白霧的產(chǎn)生
③ 材料本身的光澤度要好
④ 應具有優(yōu)異的韌性和一定的剛性,可通過產(chǎn)品所要求的跌落測試和其他功能測試
模具上:(高光注塑成型,在模具選擇上從設計、鋼材選用到模具加工都要比普通模具有著更高的要求。)
① 模具設計方面要考慮耐高溫設計、
適用水路設計及安裝匹配等因素
② 水道需確保急冷急熱,并使模具溫度均勻
③ 采用冷/熱混合流道系統(tǒng),三個澆口順序進膠(熱流道時序控制閥G1在注射開始時處于打開狀態(tài),G2和G3在注射1.6 s后開啟)來控制熔接線的分布,提高表觀質(zhì)量
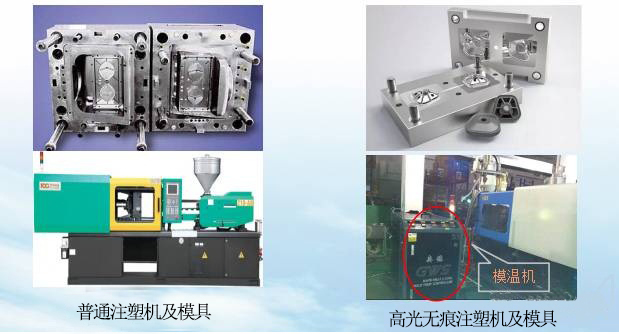
工藝上:(急冷急熱注塑工藝)
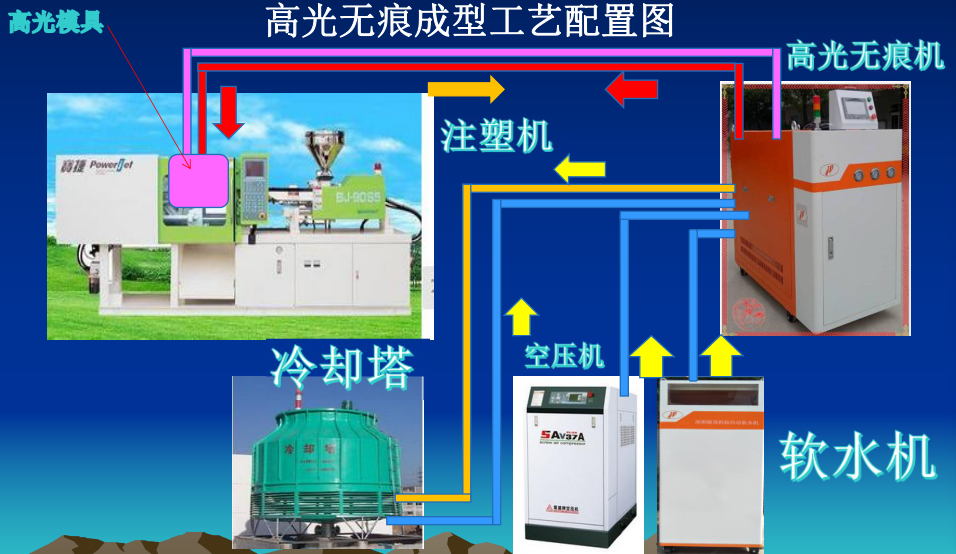
急冷急熱成型技術又稱之為高光無痕注塑,是通過急冷急熱設備在注塑前加熱模具,令模溫快速升高至塑料的玻璃化溫度以上,注塑結(jié)束后再快速降低模溫至頂出溫度,是成型過程中模溫可變的成型工藝。該成型方式利用了熱塑性塑料在高彈態(tài)下的固有特性,可有效消除塑料制品的表面缺陷,如熔合線、橘皮、氣紋等。由于成型溫度較高,成型后塑件表面粗糙度較常規(guī)成型好。
結(jié)構篇:
1、盡量減少孔洞結(jié)構
2、流痕處過度角減小,取消開孔處臺階差
3、進膠口加寬,由針形膠口變?yōu)樯刃文z口
4、增加排氣系統(tǒng)和冷料井
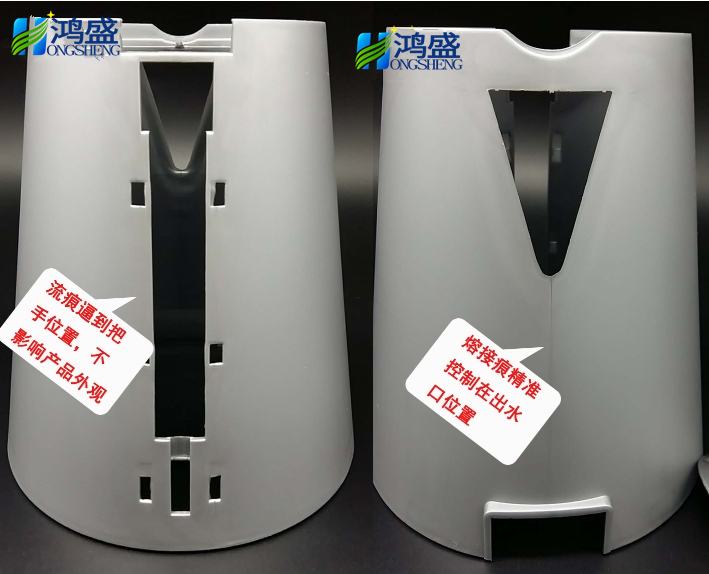
5、通過結(jié)構上的設計把熔接痕流痕逼到不明顯處(如下邊案例)
本文為鴻盛新材料——免噴涂塑料官網(wǎng)原創(chuàng)發(fā)布,
轉(zhuǎn)載請注明出處:鴻盛新材——免噴涂塑料官網(wǎng)(http://www.searchauto.cn/)
鴻盛阿里商城:https://hongshengcm.1688.com/
鴻盛免費熱線:400 0033 818
在線溝通,請點我在線咨詢
咨詢熱線:
86-0760-22137738
400-6268-168
客服qq:
3021792330
